以下是:安徽省合肥市法兰毛坯冲压法兰毛坯好品质经得住考验的产品参数
以下是:安徽省合肥市法兰毛坯冲压法兰毛坯好品质经得住考验的图文视频
【搏远】为客户提供多样化产品,包括
庐阳小型法兰毛坯、
肥东齿圈毛坯粗加工、
包河合金法兰毛坯、
瑶海法兰毛坯包装、
池州法兰毛坯规格、
淮南法兰毛坯锅炉坯、
宿州合金法兰毛坯、
铜陵环形锻件正火件、
六安轧制齿圈毛坯等,适配多元场景需求。
法兰毛坯冲压法兰毛坯好品质经得住考验,
搏远金属制品(合肥市分公司)为您提供
法兰毛坯冲压法兰毛坯好品质经得住考验,联系人:
季先生,电话:
【052788266888】。 安徽省,合肥市 合肥地域是中华文明的重要发祥地之一,因东淝河与南淝河均发源于此而得名。在3000余年的建城史中,有2100余年的县治、1400余年的府治历史,数为州郡治所。1945年9月,安徽省省会迁驻合肥。1949年2月,设立合肥市。1952年,安徽复省,合肥市成为新中国安徽省省会。合肥市是江淮地区重要的行政中心、商埠和军事重镇,素有“淮右襟喉、江南唇齿”“江淮首郡、吴楚要冲”“三国故地、包拯故里、淮军摇篮”之称。
一分钟的时间,对于了解我们的法兰毛坯冲压法兰毛坯好品质经得住考验产品来说足够了。从产品的外观到内在,从功能到性能,视频将为您展现产品的每一个细节和特性。
以下是:安徽合肥法兰毛坯冲压法兰毛坯好品质经得住考验的图文介绍

搏远金属制品(合肥市分公司)拥有一支能文能武,高素质的 安徽合肥本地风电法兰毛坯、合肥本地附近齿圈毛坯包装、安徽合肥本地法兰毛坯厚度生产和技术研发团队,以精湛的技术工艺,精益求精的 合肥法兰毛坯整体坯、合肥本地齿圈毛坯加工余量产品获得众多用户认可。主营产品: 安徽合肥本地齿圈毛坯粗加工、安徽合肥就近标准环形锻件、安徽合肥本地齿圈毛坯供应商。 拥有完善的 安徽合肥就近冲压法兰毛坯、安徽合肥就近齿圈毛坯精加工产品质量监督管理体系及完善的检测手段,坚持质量,交货及时,价格低廉,服务周到的原则。我们以雄厚的技术力量,以及灵活快捷的工作态度竭诚为您服务。 本公司服务宗旨:诚信服务、质量是生命!真挚的愿与各界朋友在 合肥本地环形锻件电力设备件、安徽合肥就近法兰毛坯工程机械坯、合肥就近模锻齿圈毛坯领域中,合作生产,共同发展!


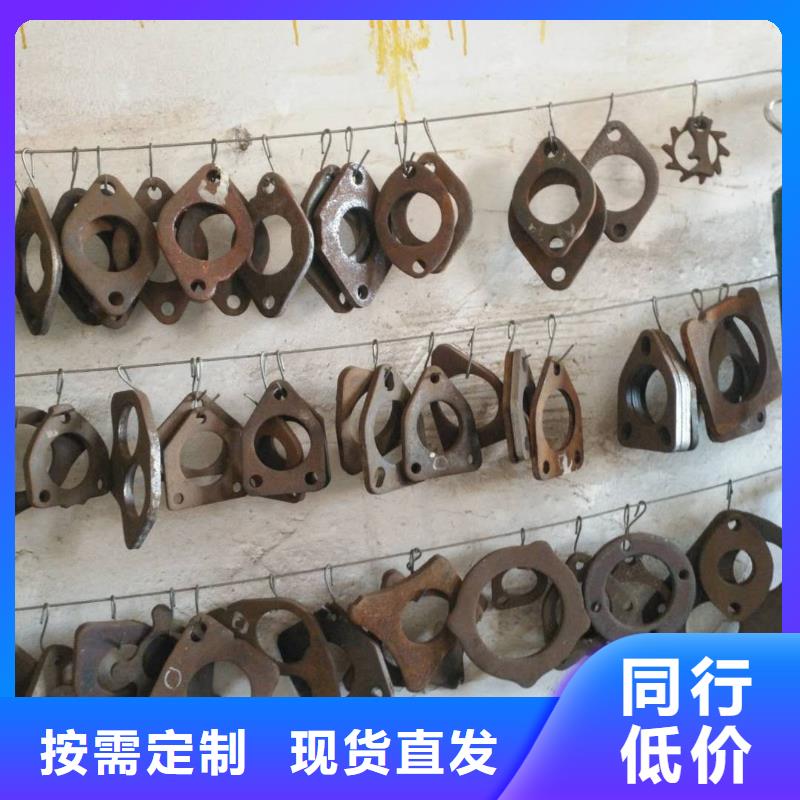
热扩法兰盘毛坯,热扩加强圈。冲压件:冲压垫片、法兰毛坯,加强圈,法兰盲板、冲压异形件,异形法兰毛坯,冲压圆片,方形法兰盘。法兰盘简称法兰,只是一个统称,通常是指在一个类似盘状的金属体的周边开上几个固定用的孔用于连接其它东西。这东西在机械上应用很广泛,所以样子也千奇百怪的,只要像就是叫法兰盘,其名字是来源于英文flange。法兰(flange)又叫法兰盘或突缘盘。聊城搏远金属制品有限公司主要生产:法兰毛坯,法兰盘毛坯,热扩法兰毛坯,热扩法兰盘毛坯,热扩加强圈。冲压件:冲压垫片、法兰毛坯,加强圈,法兰盲板、冲压异形件,异形法兰毛坯,冲压圆片,方形法兰盘。法兰盘简称法兰,只是一个统称,通常是指在一个类似盘状的金属体的周边开上几个固定用的孔用于连接其它东西。这东西在机械上应用很广泛,所以样子也千奇百怪的,只要像就是叫法兰盘,其名字是来源于英文flange。法兰(flange)又叫法兰盘或突缘盘。聊城搏远金属制品有限公司主要生产:法兰毛坯,法兰盘毛坯,热扩法兰毛坯,热扩法兰盘毛坯,热扩加强圈。冲压件:冲压垫片、法兰毛坯,加强圈,法兰盲板、冲压异形件,异形法兰毛坯,冲压圆片,方形法兰盘。法兰盘简称法兰,只是一个统称,通常是指在一个类似盘状的金属体的周边开上几个固定用的孔用于连接其它东西。这东西在机械上应用很广泛,所以样子也千奇百怪的,只要像就是叫法兰盘,其名字是来源于英文flange。法兰(flange)又叫法兰盘或突缘盘。


24 激光切割技术广泛应用于金属和非金属材料的加工中,可大大减少加工时间,降低加工成本,提高工件质量。激光切割是应用激光聚焦后产生的高功率密度能量来实现的。与传统的板材加工方法相比 , 激光切割其具有高的切割质量、高的切割速度、高的柔性(可随意切割任意形状)、广泛的材料适应性等优点。
(1)激光熔化切割山东搏远金属制品有限公司主要生产:法兰毛坯,法兰盘毛坯,热扩法兰毛坯,热扩法兰盘毛坯,热扩加强圈。冲压件:冲压垫片、法兰毛坯,加强圈,法兰盲板、冲压异形件,异形法兰毛坯,冲压圆片,方形法兰盘。支持来图来样订做和来料加工,可以根据客户需求生产各种规格材质的冲压件和热扩产品。公司自建立以来,以质量为本,规格齐全,价格优廉的宗旨,创造了很好的社会效益和经济效益,为谋求企业的长远利益,打下了稳定的基础。公司本着“誉、质量、用户”的经营原则
在激光熔化切割中,工件被局部熔化后借助气流把熔化的材料喷射出去。因为材料的转移只发生在其液态情况下,所以该过程被称作激光熔化切割。
激光光束配上高纯惰性切割气体促使熔化的材料离开割缝,而气体本身不参与切割。
——激光熔化切割可以得到比气化切割更高的切割速度。气化所需的能量通常高于把材料熔化所需的能量。在激光熔化切割中,激光光束只被部分吸收。
——切割速度随着激光功率的增加而增加,随着板材厚度的增加和材料熔化温度的增加而几乎反比例地减小。在激光功率一定的情况下,限制因数就是割缝处的气压和材料的热传导率。
——激光熔化切割对于铁制材料和钛金属可以得到无氧化切口。
——产生熔化但不到气化的激光功率密度,对于钢材料来说,在104W/cm²~105 W/cm²之间。
(2) 激光火焰切割
激光火焰切割与激光熔化切割的不同之处在于使用氧气作为切割气体。借助于氧气和加热后的金属之间的相互作用,产生化学反应使材料进一步加热。对于相同厚度的结构钢,采用该方法可得到的切割速率比熔化切割要高。
另一方面,该方法和熔化切割相比可能切口质量更差。实际上它会生成更宽的割缝、明显的粗糙度、增加的热影响区和更差的边缘质量。
——激光火焰切割在加工精密模型和尖角时是不好的(有烧掉尖角的危险)。可以使用脉冲模式的激光来限制热影响。
——所用的激光功率决定切割速度。在激光功率一定的情况下,限制因数就是氧气的供应和材料的热传导率。
(3)激 化切割
在激 化切割过程中,材料在割缝处发生气化,此情况下需要非常高的激光功率。
为了防止材料蒸气冷凝到割缝壁上,材料的厚度一定不要大大超过激光光束的直径。该加工因而只适合于应用在必须避免有熔化材料排除的情况下。该加工实际上只用于铁基合金很小的使用领域。
该加工不能用于,象木材和某些陶瓷等,那些没有熔化状态因而不太可能让材料蒸气再凝结的材料。另外,这些材料通常要达到更厚的切口。
——在激 化切割中,优光束聚焦取决于材料厚度和光束质量。
——激光功率和气化热对优焦点位置只有一定的影响。
——所需的激光功率密度要大于108W/cm2,并且取决于材料、切割深度和光束焦点位置。
——在板材厚度一定的情况下,假设有足够的激光功率,切割速度受到气体射流速度的限制。


2锻造工艺过程一般由以下工序组成,即选取优质钢坯下料、加热、成形、锻后冷却。锻造的工艺方法有自由锻、模锻和胎膜锻。生产时,按锻件质量的大小,生产批量的多少选择不同的锻造方法。 自由锻生产率低,加工余量大,但工具简单,通用性大,故被广泛用于锻造形状较简单的单件、小批生产的锻件。自由锻设备有空气锤、蒸汽-空气锤和水压机等,分别适合小、中和大型锻件的生产。模锻生产率高,操作简单,容易实现机械化和自动化。模锻件尺寸精度高,机械加工余量小,锻件的纤维组织分布更为合理,可进一步提高零件的使用寿命。自由锻的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造的基本工序有镦粗、拔长、冲孔、弯曲和切断等。
镦粗 镦粗是对原坯料沿轴向锻打,使其高度减低、横截面增大的操作过程。这种工序常用于锻造齿轮坯和其他圆盘形类锻件。镦粗分为全部镦粗和局部锻粗两种。
拔长 拔长是使坯料的长度增加,截面减小的锻造工序,通常用来生产轴类件毛坯,如车床主轴、连杆等。
冲孔 用冲子在坯料上冲出通孔或不通孔的锻造工序。
弯曲 使坯料弯曲成一定角度或形状的锻造工序。
扭转 使坯料的一部分相对另一部分旋转一定角度的锻造工序。
切割 分割坯料或切除料头的锻造工序。
模锻模锻全称为模型锻造,将加热后的坯料放置在固定于模锻设备上的锻模内锻造成形的。 1.模锻的基本工序 模锻工艺过程:下料、加热、预锻、终锻、冲连皮、切边、调质、喷丸。常用工艺有镦粗、拔长,折弯、冲孔、成型。常用模锻设备 常用模锻设备有模锻锤、热模锻压力机、平锻机和摩擦压力机等。
通俗地讲,锻造法兰质量更好,一般是通过模锻生产,晶体组织细密,强度高,当然价格也贵一些。
无论是铸造法兰还是锻造法兰都属于法兰常用制造方法,看需要使用的部件的强度要求,如果要求不高,还可以选用车削制法兰。
割制法兰
在中板上直接切割出法兰的留有加工量的内外径及厚度的圆盘,再进行螺栓孔及水线的加工。这样生产出来的法兰就叫做割制法兰,此类法兰直径以中板的幅宽为限。
卷制法兰
用中板割条子然后卷制成圆的工艺叫做卷制,多用于一些大型法兰的生产。卷制成功之后进行焊接,然后压平,再进行水线及螺栓孔的工艺的加工。


法兰毛坯冲压法兰毛坯好品质经得住考验,搏远金属制品(合肥市分公司)为您提供法兰毛坯冲压法兰毛坯好品质经得住考验的资讯,联系人:季先生,电话:【052788266888】。